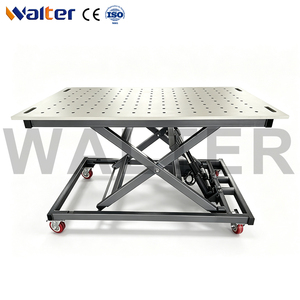
Flexible Gusseisenplattform Mit Integriertem Spannsystem Praeziser Schwarz Nitrierter 3D Schweisstisch
- Material: HT300 Gusseisen nitriert
- Bohrungsraster: D28 / D16 Präzision
- Eigenschaften: Anti-Schweißspritzer-Schutz
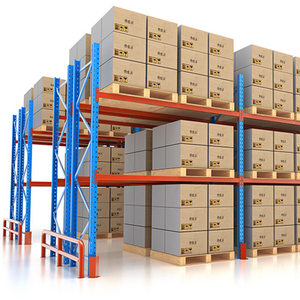
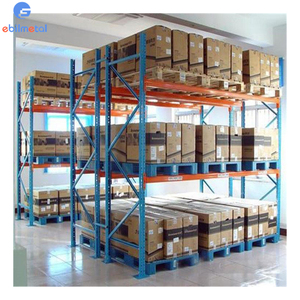
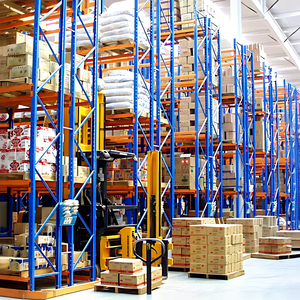
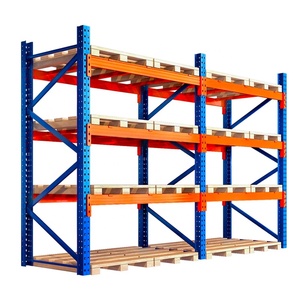
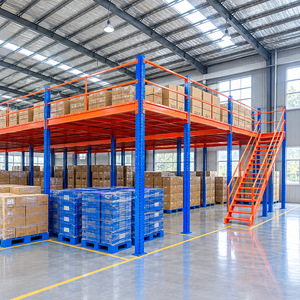
Vollständig konfigurierbare Palettenregalsysteme, automatisierte Shuttle-Lager, Schweißtische und mehrgeschossige Plattformen. Berechnet für maximale Feldlasten, optimierte Staplergangbreiten und kompromisslose Arbeitssicherheit.
Als international agierender Schwerlastregal-Hersteller vereinen wir automatisierte Kaltwalzprofilierung, nachvollziehbare Werkstoffgüten und zertifizierte Qualitätsmanagementsysteme mit den Kosten- und Kapazitätsvorteilen eines direkten Industrieexporteurs.
Sämtliche Paletten- und Schwerlastregale entsprechen den Bemessungsregeln der DIN EN 15512 sowie den Standards der FEM (Fédération Européenne de la Manutention). Unsere Fertigungsprozesse sind nach ISO 9001:2015 auditiert, die werkseigene Produktionskontrolle trägt das CE-Zertifikat CE 2435-CPR-8605159.
Von der Eingangskontrolle zertifizierter Stahl-Coils (Q235B / Q355B) über hochpräzises CNC-Stanzen und Rollformen bis zur chemischen Vorbehandlung (Beizen, Phosphatieren) und elektrostatischen Pulverbeschichtung: Kein Bauteil verlässt unser Werk ohne lückenlose Qualitätskontrolle und Schweißnahtprüfung.
Lagerleiter und Einkäufer erhalten innerhalb von 24 bis 48 Stunden vollwertige CAD-Grundrisse, Schnittzeichnungen und realistische 3D-Visualisierungen. Unsere Ingenieure berechnen Gangbreiten nach VDI 2198, Durchbiegungsgrenzwerte (≤ L/200) und dynamische Lastfälle individuell nach Ihrem Lastenheft.
Die Transformation globaler Lieferketten verlagert den Beschaffungsfokus von reinen Anschaffungspreisen (CAPEX) hin zu modularer Systemarchitektur, Risikominimierung und langfristiger Betriebssicherheit. Vier Kernentwicklungen dominieren aktuell den strategischen Regaleinkauf.
Versierte Einkaufsleiter bewerten Schwerlastregale heute nicht mehr isoliert nach dem Tonnenpreis für Profilstahl. Die Gesamtbetriebskosten über eine Einsatzdauer von 15 bis 25 Jahren rücken ins Zentrum. Minderwertige Pulverbeschichtungen führen in feuchten Umgebungen oder Kühlhäusern binnen weniger Jahre zu Rostbildung und tragenden Querschnittsverlusten.
Hinzu kommen Inspektionskosten nach DIN EN 15635: Passgenau gewalzte Stützenprofile mit eng tolerierten Einhängelaschen und stabilen Sicherungsstiften verringern Verschleiß, Durchbiegungen und Anfahrschäden signifikant. Durch werkseitig vorgefertigte Systemkomponenten sinken zudem die Montagekosten auf der Baustelle um bis zu 30 %.
Mittelständische Handelsunternehmen und Logistikdienstleister umgehen zunehmend mehrstufige Zwischenhändler und treten direkt mit qualifizierten Originalherstellern in Verbindung. Voraussetzung dafür ist jedoch eine vollkommene Transparenz bezüglich statischer Nachweise, Rohstoffzertifikate (Mill Test Certificates) und internationaler Prüfberichte.
Durch den Wegfall intermediärer Margen lassen sich Budgetreserven generieren, die direkt in höherwertige Regalfeatures investiert werden können – etwa in stärkere Rammschutzelemente, feuerverzinkte Gitterrostböden oder hybrid nutzbare Kommissioniergänge. HEDA unterstützt diesen Trend durch mehrsprachiges Projektmanagement und containeroptimierte Bündelung.
Die schrittweise Automatisierung bestehender Lagerhallen erfordert Palettenregale mit drastisch reduzierten Fertigungstoleranzen. FTS (Fahrerlose Transportsysteme) und autonome mobile Roboter (AMR) navigieren mit Millimeterpräzision. Unebenheiten in den Traversenlagen, unpräzise geschweißte Anschraubplatten oder unzureichende Ebenheitstoleranzen nach DIN EN 15620 führen unweigerlich zu Sensorabbrüchen.
Einkäufer fordern daher vermehrt Regalsysteme, die heute im manuellen Schubmaststapler-Betrieb errichtet und morgen ohne kostenintensive bauliche Modifikationen in automatisierte Schmalgang- oder Shuttle-Lager integriert werden können. Das modulare HEDA-Stützenraster ermöglicht flexible Umbauten zu jedem Zeitpunkt.
Europäische ESG-Berichtspflichten (CSRD) zwingen Intralogistik-Konzerne, Scope-3-Emissionen ihrer Lieferketten offenzulegen. Bei Regalanlagen entfällt der Großteil der grauen Energie auf den verwendeten Rohstahl. Die Beschaffung orientiert sich vermehrt an Werken, die recyclingfähige Stähle einsetzen und energieeffiziente Fertigungslinien (z. B. Abwärmenutzung bei Beschichtungsprozessen) vorweisen.
Gleichzeitig gewinnt die standardisierte Demontierbarkeit an Bedeutung. Ein Regalsystem muss im Sinne einer Kreislaufwirtschaft demontiert, erweitert oder an einen anderen Standort transloziert werden können, ohne dass tragende Strukturelemente ihre Tragkraftzertifizierung einbüßen.
Der moderne Schwerlastregalbau vollzieht den Wandel vom passiven Tragelement hin zum dynamisch integrierten, hochbelastbaren Subsystem des intralogistischen Gesamtkunstwerks. Folgende technologische Trends prägen die Konstruktion der nächsten Generation.
Moderne Stützen- und Traversenquerschnitte werden nicht mehr rein analytisch berechnet, sondern durch nichtlineare Finite-Elemente-Simulationen (FEA) auf Biegedrillknicken und plastische Verformung optimiert. Speziell in Erdbebenzonen (gemäß DIN EN 16681) gewährleisten duktile Rahmenknoten und dissipative Anschraubdetails ein definiertes Nachgiebigkeitsverhalten bei Spitzenlasten.
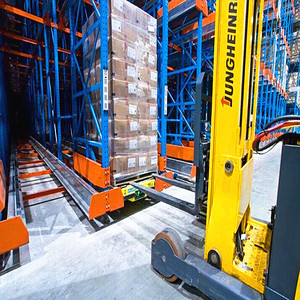
Klassische Einfahrregale (Drive-In) stoßen aufgrund von Unfallrisiken und Geschwindigkeitsgrenzen an wirtschaftliche Grenzen. 2D- und 4D-Radio-Shuttle-Systeme ersetzen die Einfahrt von Staplern in Kanäle vollständig. Dies reduziert Strukturkollisionen um bis zu 95 % und vervielfacht den Volumennutzungsgrad auf bis zu 85 % der Lagergesamtkapazität.
Kühlhauslogistik bei -28°C sowie salzhaltige oder chemisch aggressive Lagerbedingungen erfordern überlegene Korrosionsschutzkonzepte. Neue hybride Vorbehandlungsverfahren mit nanokeramischer Zirkon-Passivierung vor der Pulverbeschichtung garantieren extremen Salzsprühnebel-Widerstand (> 1.000 h nach ISO 9227) und übertreffen konventionelle Dickschichtsysteme.
| Regalsystem-Typologie | Volumennutzung | Direktzugriff (SKU) | Logistik-Prinzip | Investitions-Index | Typisches Einsatzfeld |
|---|---|---|---|---|---|
| Selektives Palettenregal | Mittel (~40%) | 100% Unmittelbar | FIFO / LIFO beliebig | Basis (1.0x) | Distributionszentren, Hohe SKU-Vielfalt |
| Doppeltiefes Palettenregal | Gut (~55%) | 50% Direkt | LIFO pro Kanal | Niedrig (1.2x) | Konsumgüter, Chargenorientierte Puffer |
| Radio-Shuttle Regalsystem | Sehr Hoch (>80%) | Kanalbezogen | FIFO oder LIFO | Mittel bis Hoch (2.5x) | Tiefkühllager, Getränkeindustrie, Massengut |
| Einfahrregal (Drive-In) | Hoch (~70%) | Kanalbezogen | LIFO streng | Wirtschaftlich (1.4x) | Saisonlager, Homogene Großserien |
| Palettendurchlaufregal (Flow) | Sehr Hoch (~75%) | Kanalfront | FIFO physikalisch | Gehoben (2.8x) | Pharmalogistik, Frischegüter (MHD) |
| Mehrgeschossige Lagerbühne | Max. Raumhöhe (>90%) | 100% Manuell/FTS | Multilevel-Kommissionierung | Projektbezogen (2.0x) | E-Commerce, Automotive Ersatzteillager |
Fundierte Antworten auf statische, kaufmännische, zollrechtliche und sicherheitstechnische Kernfragen internationaler Supply-Chain-Manager und Projektleiter.
Für eine normkonforme statische Berechnung benötigt unser Ingenieurteam: Hallen-Layout (CAD oder vermasste PDF) mit Stützenraster, lichte Höhe bis UK Binder, Bodenplattenbeschaffenheit (Betongüte, Dicke, Bewehrung), Palettendaten (Breite × Tiefe × Höhe inklusive Überhang, Maximalgewicht pro Ladeeinheit), Staplerspezifikation (Hubhöhe, Freihub, Mastbreite, Gangbreitenbedarf Ast) sowie lokale Seismik- bzw. Windlastvorgaben.
HEDA verarbeitet ausschließlich warmgewalzte Qualitätsbänder mit lückenlos rückverfolgbaren Werksprüfzeugnissen nach EN 10204 3.1. Unsere Schweißverfahren sind geprüft, die Traversenkrallen werden automatisiert formschlüssig verschweißt. Stichprobenartige Zugversuche, Biegeprüfungen und Schichtdickenmessungen werden für jede Produktionscharge protokolliert und dem Kunden zur Freigabe bereitgestellt.
Ja. Alle Bauteile werden streng nach den europäischen Bemessungsnormen DIN EN 15512 (Palettenregale), DIN EN 15620 (Toleranzen, Verformungen und Freiräume), DIN EN 15629 (Spezifikation von Lagereinrichtungen) gefertigt. Bei Übergabe erhalten Sie montagefertige Belastungswarnschilder (Traglastaufkleber) nach DIN EN 15635 zur Anbringung an den Regalstirnseiten.
Regalständer und Traversen werden im Werk seetüchtig gebündelt, mit PE-Schaumstoff zwischengelagert und mit hochfesten Stahlbändern verzurrt. Kleinteile (Schrauben, Bolzenanker, Sicherungsstifte, Unterlegplatten) werden in verstärkten Holzkisten oder formstabilen Exportkartons auf Paletten versendet. Jeder Container wird unter Berücksichtigung von Lastschwerpunkten computergestützt gepackt, um Seegang-Kräften standzuhalten.
HEDA stellt detaillierte, dreidimensionale Montagepläne und Stücklisten zur Verfügung, sodass lokale Montageteams die Errichtung zügig und fehlerfrei durchführen können. Auf Wunsch entsenden wir erfahrene Chefmonteure (Site Supervisors) auf die Baustelle, die den Aufbau leiten, die Lot- und Fluchtgenauigkeit überwachen und die Abnahme gemäß DIN EN 15635 begleiten.
Während Drive-In-Regale erhebliche Staplereinfahrzeiten verursachen und ein hohes Risiko für Stützenschäden bergen, agiert beim Shuttle-System ein satellitengesteuerter Wagen im Kanal. Die Staplerspielzeiten reduzieren sich drastisch, Gassenkollisionen entfallen vollständig, und die Palettenlagerung kann dynamisch zwischen FIFO (First In, First Out) und LIFO (Last In, First Out) umgeschaltet werden.
Senden Sie uns Ihre Hallenmaße oder Ihr aktuelles Lastenheft. Unsere zertifizierten Fachingenieure erstellen für Sie eine maßgeschneiderte 3D-CAD-Entwurfsplanung inklusive detaillierter statischer Vorbemessung und transparentem Werkskostenangebot – unverbindlich und innerhalb von 24 Stunden.