High-Performance Palettenregale & Schwerlast-Lagersysteme
Direktbezug aus unserer modernen Produktionsstätte: Sämtliche Regalsysteme bestehen aus zertifiziertem, kaltgewalztem Baustahl mit hochpräzisen Stanzrastern, robuster elektrostatischer Pulverbeschichtung und flexiblen Verstellmöglichkeiten für maximale Traglast und Betriebszyklusdauer.
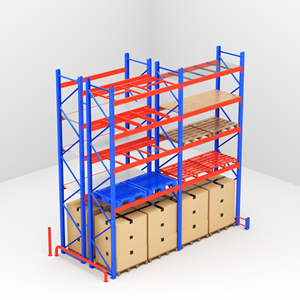
Lagerregal, Palettenregal, Hochregal, Palettenausführung
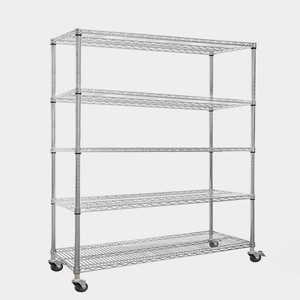
Schwerlast-Metallregale aus Stahl, 5-lagig, Drahtregal
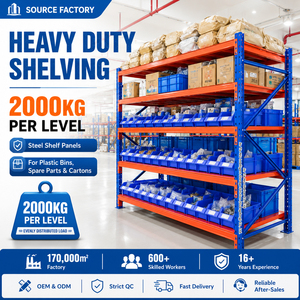
2000 kg Tragkraft, verstellbares Schwerlastregalsystem
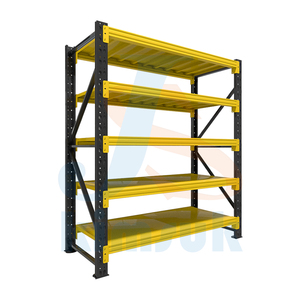
Garagen- und Lagerregale, verstellbare Stapelregale
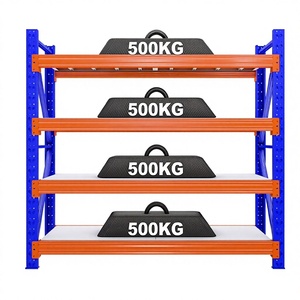
Mittelschwere Lagerregale, verstellbare Stahlregalböden
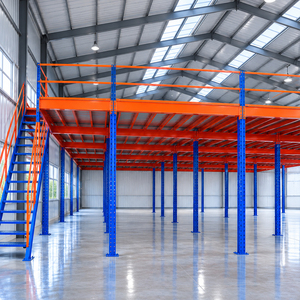
Schwerlast-Mezzanine-Regale & Lagerbühnen
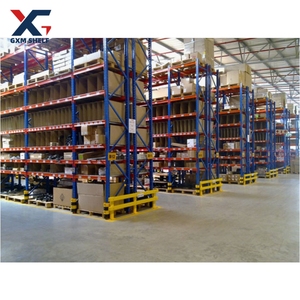
Palettenregalsystem für Industrie & Logistikhallen
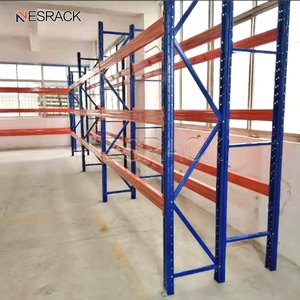
Intelligente Lagertechnik: Regale, Ständer & Böden
Guangzhou HEDA Shelves: Industrielle Fertigungsexzellenz
Als führender chinesischer Direktlieferant für Schwerlast-Regalsysteme kombinieren wir über 20 Jahre metallurgische Fertigungsexpertise mit modernster CNC-Kaltprofilierung, robotergestützten Schweißzellen und ganzheitlicher Tragwerksplanung nach DIN EN 15512.
Zertifizierte Stahlgüten (Q235B / Q355B)
Ausschließliche Verarbeitung erstklassiger Warm- und Kaltbreitbänder renommierter Stahlwerke mit zertifizierten Materialprüfzeugnissen nach EN 10204 3.1. Keine Kompromisse bei Streckgrenze und Schwingfestigkeit.
Kostenlose 3D-/CAD- & Statikplanung
Unser über 30-köpfiges Inhouse-Ingenieurteam liefert innerhalb von 24–48 Stunden vollständige Hallenlayouts, AutoCAD-Zeichnungen und statische Vorbemessungen inklusive Lastannahmen für Regalbediengeräte und Staplerverkehre.
Europäische Normenkonformität
Regelkonforme Fertigung nach ISO 9001:2015 (Reg.-Nr. 18624Q00169R0M) und CE-Kennzeichnung gemäß Bauproduktenverordnung (CE 2435-CPR-8605159). Volle Einhaltung der FEM-Vorgaben 10.2.02 sowie DIN EN 15512 und DIN EN 15620.
Systemvergleich: Palettenregal-Typen im technischen Leistungsüberblick
Die Auswahl des optimalen Regalsystems entscheidet über Flächennutzungsgrad, Durchsatzgeschwindigkeit und Total Cost of Ownership (TCO). Die folgende Matrix unterstützt Logistikleiter und Supply-Chain-Direktoren bei der fundierten Systementscheidung.
| Regalsystem-Typ | Direktzugriff | Raumnutzung (%) | Entnahmeprinzip | Flurförderzeug | Investitionsindex / Stellplatz |
|---|---|---|---|---|---|
| Selektives Palettenregal Standard-Breitgang | 100 % (Sofort) | ca. 40 % – 50 % | FIFO / LIFO beliebig | Frontstapler, Schubmaststapler | Niedrig (Basis 1.0) |
| Schmalgangregal (VNA) Very Narrow Aisle | 100 % (Sofort) | ca. 60 % – 70 % | FIFO / LIFO beliebig | Schmalgangstapler (induktiv/mechanisch geführt) | Mittel (1.4 – 1.7) |
| Doppeltiefes Palettenregal Teleskopgabel-System | 50 % direkt | ca. 60 % – 65 % | LIFO pro Kanal | Schubmaststapler mit Teleskopgabeln | Niedrig bis Mittel (1.2) |
| Einfahrregal (Drive-In) Kompakt-Kanalbauweise | Gering (Kanal-LIFO) | ca. 75 % – 85 % | LIFO (Einfahrgassen) | Schubmaststapler / Gegengewichtsstapler | Mittel (1.3 – 1.6) |
| Palettendurchlaufregal Schwerkraftrollenbahnen | Kanaleingang / -ausgang | ca. 70 % – 80 % | Strikte FIFO-Rotation | Standard-Gabelstapler | Hoch (2.2 – 2.8) |
| Halbautomatisches Shuttle-System Funkgesteuertes 2D-Shuttle | Kanalbezogen | ca. 85 % – 90 % | FIFO und LIFO variabel | Frontstapler (nur Kopfseitenübergabe) | Mittel-Hoch (2.0 – 2.5) |
| Regalunterstützte Mezzanine Multi-Tier Plattform | 100 % manuell/hybrid | Bis zu 200 % Nutzfläche | Manuelle Kommissionierung | Hubwagen, Hebebühnen, Fördertechnik | Mittel (pro m² Arbeitsfläche) |
Weißbuch Intralogistik: Zukünftige Beschaffungstrends & technologische Evolution von Palettenregalsystemen bis 2030
Die globale Lagerlogistik befindet sich im stärksten Strukturwandel seit der Einführung der Europalette. Globale Lieferkettenrisiken, drastisch gestiegene Gewerbeimmobilienpreise in Ballungszentren sowie der akute Fachkräftemangel zwingen Distributionsunternehmen, Kontraktlogistiker (3PL) und Fertigungsbetriebe im DACH-Raum dazu, ihre Lagerstrukturen grundlegend neu zu bewerten. Palettenregale fungieren dabei nicht länger als rein statische Stahlstrukturen, sondern bilden das tragende Rückgrat hochintegrierter cyberphysischer Materialflusssysteme.
1. Transformation von manuellen Breitganglagern zu hochdichten 2D-/4D-Shuttle-Systemen
Während vor einem Jahrzehnt das selektive Breitgang-Palettenregal mit Gabelstapler-Bedienung den Standard darstellte, verzeichnen chinesische Hersteller heute eine massive Verschiebung der Nachfrage hin zu kanalbasierten Radio-Shuttle-Lösungen. Shuttle-Systeme entkoppeln die Fahrwege des Flurförderzeugs von den Lagerkanälen. Der Stapler setzt das Shuttle am Kanaleingang ab, welches die Palette selbsttätig mit Geschwindigkeiten von bis zu 1,2 m/s im Kanaltiefsten positioniert. Dies reduziert Fahrzeiten um bis zu 40 %, eliminiert Anfahrschäden an Regalstützen fast vollständig und ermöglicht eine Raumausnutzung von bis zu 90 % der lichten Hallenhöhe – ein unverzichtbarer Vorteil insbesondere in temperaturgeführten Tiefkühllagern (-28 °C bis -32 °C), in denen jedes Kubikmeter gekühltes Volumen erhebliche Betriebsstromkosten verursacht.
2. Statische Auslegung nach Eurocode 3 und DIN EN 15512 unter Erdbebenbedingungen (Seismic Design)
Europäische und internationale Bauvorschriften verlangen heute eine akribische statische Bemessung von Regalanlagen unter seismischer Einwirkung. In der Vergangenheit wurden Regale oft als mobile Betriebsausstattung deklariert; heutzutage stufen Bauaufsichtsbehörden im DACH-Raum Schwerlastregale regelmäßig als feste Bauwerksteile ein. HEDA Shelves setzt moderne Finite-Elemente-Methoden (FEM) ein, um die Knicklängen der Stützenprofile, die Torsionssteifigkeit der Sigma- und Box-Traversen sowie das Moment-Rotations-Verhalten der Hakenlaschenverbinder exakt zu simulieren. Durch gezielten Einsatz höherfester mikrolegierter Feinkornbaustähle (z. B. Q355B mit einer Mindeststreckgrenze von 355 MPa anstelle von Standard-Q235B) gelingt es, Materialstärken gewichtsoptimiert auszulegen, ohne Zugeständnisse bei Durchbiegungsgrenzen (L/200 nach EN 15512) oder dynamischen Sicherheitsbeiwerten machen zu müssen.
3. Green Steel, Umwelt-Produktdeklarationen (EPD) & Korrosionsschutz-Technologien
Der europäische CO2-Grenzausgleichsmechanismus (CBAM) und unternehmensweite Scope-3-Emissionsziele verändern die Beschaffungskriterien nachhaltig. Einkäufer fordern zunehmend den Nachweis ressourcenschonender Fertigungsprozesse. HEDA Shelves begegnet diesem Trend durch kontinuierliche Modernisierung der Oberflächenbehandlung: Unsere automatisierte 9-Zonen-Vorbehandlung (Entfettung, Nanokeramik-Phosphatierung, vollentsalztes Spülen) garantiert höchste Haftungsbeiwerte für die nachfolgende elektrostatische Pulverbeschichtung mit lösungsmittelfreien Epoxid-Polyester-Pulvern. Dies verhindert Unterrostung selbst bei aggressiven Umgebungsbedingungen in Düngemittellagern, chemischen Produktionsstätten oder Kühlhäusern mit permanenter Kondensatbildung.
Kopplung mit Fahrerlosen Transportsystemen (FTS / AGV)
Konstruktion von Übergabestationen mit millimetergenauen Zentriertoleranzen, optischen Reflektoren und induktiven Schnittstellen zur fehlerfreien Palettenübergabe an autonome Transportfahrzeuge.
Integrierte IoT-Sensorik & Digitale Stützenüberwachung
Bedarfsgerechte Ausstattung der Regalanlagen mit drahtlosen Schwingungs- und Stoßsensoren. Registrierung von Anfahrschäden in Echtzeit direkt an das Warehouse Management System (WMS) zur Erfüllung der Betreiberpflichten nach DIN EN 15635.
Hybride Plattformstrukturen (Rack-Supported Mezzanines)
Verschmelzung von Paletten-Hochregalen mit mehrgeschossigen Fachbodenbühnen. Optimierung von E-Commerce-Retouren- und Kommissionierflächen über dem Palettenpuffer auf engstem Hallengrundriss.
Technischer Einkaufsleitfaden: Worauf europäische B2B-Einkäufer beim Direktimport aus China achten müssen
Der Direktbezug von Palettenregalen ab Werk China eröffnet substanzielle Kostenvorteile von 25 % bis 45 % gegenüber dem Bezug über mehrstufige europäische Händlernetze. Um jedoch ein Höchstmaß an Betriebssicherheit, Konformität und reibungslose Zollabfertigung sicherzustellen, müssen industrielle Beschaffungsmanager fünf kritische Prüfpunkte im Audit- und Vergabeprozess verankern:
1. Profilgeometrie und Stanzraster-Standardisierung
Achten Sie auf das Stützenprofil: Hochwertige Regalsysteme weisen mehrfach gekantete Kaltprofile mit mindestens 8 bis 12 Biegekanten auf. Jede Kante erhöht das Flächenträgheitsmoment und widersteht Knickbeanspruchungen signifikant besser als einfache C-Profile. Das Standard-Teilungsraster beträgt 50 mm oder 75 mm, was eine flexible Anpassung der Fachebenen an veränderte Ladehilfsmittelhöhen ermöglicht. Die Traversen-Einhängelaschen müssen formschlüssig mit mindestens 3 bis 5 massiven Klauen in die Stütze greifen und über unverlierbare Sicherheitsstifte gegen versehentliches Ausheben gesichert sein.
2. Materialzertifikate und lückenlose Chargenrückverfolgbarkeit
Bestehen Sie vor Auftragserteilung auf der Vorlage von Werkszeugnissen nach EN 10204-3.1 für die eingesetzten Stahl-Coils. Bei HEDA Shelves wird jede Coil-Lieferung im werkseigenen Prüflabor spektralanalytisch auf chemische Zusammensetzung (Kohlenstoff-, Schwefel- und Phosphorgehalt) sowie in Zugversuchen auf Streckgrenze (ReH), Zugfestigkeit (Rm) und Bruchdehnung (A5) getestet. Alle gefertigten Profile werden dauerhaft chargencodiert.
3. Einhaltung der Prüf- und Inspektionsnorm DIN EN 15635 & DGUV Regel 108-007
In Deutschland, Österreich und der Schweiz verpflichtet die Betriebssicherheitsverordnung (BetrSichV) den Lagerbetreiber zur jährlichen Regalinspektion durch eine befähigte Person. Importierte Regale müssen den europäischen Schadensgrenzwerten (Gefahrenstufen Grün, Gelb, Rot) entsprechen. HEDA Shelves konstruiert alle Komponenten exakt entlang dieser geometrischen Toleranzen, sodass bei behördlichen Überprüfungen oder Audits der Berufsgenossenschaften keinerlei Mängel beanstandet werden.
4. Container-Stauoptimierung und seetüchtige Verpackung
Lagerregale sind voluminöse und schwere Frachtgüter. Ein unzureichend geplantes Beladungskonzept führt entweder zu Leerfräumen oder zum Überschreiten des zulässigen Containergewichts (Payload) von ca. 26–28 Tonnen pro 40HQ-Container. Unsere Logistikabteilung nutzt 3D-Containerbeladungssimulationen. Profile werden mit hochfesten PET-Umreifungsbändern gebündelt, Kanten mit stabilen L-Profilen geschützt und Traversen auf maßgefertigten Holz- oder Stahlkufen verpackt, sodass das Entladen mit herkömmlichen Gabelstaplern vor Ort innerhalb von weniger als 90 Minuten pro Container vollzogen werden kann.
Häufig gestellte Fragen (FAQ) zur Regalsystem-Beschaffung
Hier finden Sie detaillierte technische und kaufmännische Antworten für Ingenieure, Lagerplaner und Einkaufsleiter.
Welche genauen Gebäudedaten werden für eine belastbare CAD-/Statikplanung benötigt?
Wir benötigen einen aktuellen Hallengrundriss (DWG/DXF oder maßhaltiges PDF) mit Positionen von Hallenstützen, Toren, Fluchtwegen, Sprinklerzentralen und Rauchabzugsklappen. Zudem die lichte Deckenunterkante, Angaben zur Bodenplattenqualität (Betongüte, Dicke, Bewehrung, punktuelle Tragfähigkeit in kN/m²), die exakten Palettenmaße inklusive Überhang (L × B × H), das maximale Stückgewicht pro Ladeeinheit sowie den eingesetzten Flurförderzeugtyp (inkl. Hubhöhe und Gangbreitenbedarf).
Entsprechen die statischen Berechnungen von HEDA Shelves der europäischen Norm DIN EN 15512?
Ja. Unsere Tragwerksingenieure berechnen alle Rahmen, Holme und Längsverbände strikt nach den Bemessungsverfahren der DIN EN 15512 (Stahlregale – Verstellbare Palettenregale – Grundlagen der statischen Bemessung). Wir liefern projektbezogene statische Berechnungsberichte, die von europäischen Prüfstatikern und Zertifizierungsgesellschaften für Bauanträge problemlos anerkannt werden.
Wie verhält sich die Korrosionsbeständigkeit in Feucht- oder Kühlraumumgebungen?
Für Standardlager setzen wir eine elektrostatische Pulverbeschichtung mit Schichtdicken zwischen 60 und 90 µm ein, die Salzsprühnebeltests nach ASTM B117 von über 500 Stunden ohne Enthaftung übersteht. Für Kühlhäuser (-30 °C) verwenden wir spezielle kälteelastische Pulverlacke. Für hochaggressive Umgebungen (Außenlager, Chemiebereiche, feuchte Lebensmittelreifung) bieten wir sämtliche Profile feuerverzinkt nach DIN EN ISO 1461 an.
Wie läuft die Montageunterstützung und Bauleitung vor Ort ab?
HEDA Shelves bietet drei flexible Montage-Modelle: 1. Bereitstellung detaillierter, farblich codierter CAD-Montagepläne und 3D-Schritt-für-Schritt-Installationsanleitungen für Ihr lokales Montageteam. 2. Entsendung erfahrener Richtmeister zur Bauleitung und Qualitätsüberwachung. 3. Turnkey-Montageabwicklung über zertifizierte europäische Montagepartner.
Welche Garantieleistungen und Ersatzteilverfügbarkeit gewährleistet HEDA Shelves?
Wir gewähren standardmäßig eine 5-jährige strukturelle Werksgarantie auf alle tragenden Stahlbaukomponenten bei bestimmungsgemäßem Betrieb. Da wir seit 2001 kontinuierlich dieselben standardisierten Systemmaße und Profile fertigen, sichern wir eine 10-jährige Nachkaufgarantie für Stützen, Traversen, Aussteifungselemente und Anfahrschutzelemente zu.
Wie hoch sind die typischen Lieferzeiten für Großprojekte ab Werk?
Dank unserer monatlichen Produktionskapazität von bis zu 30.000 Tonnen beträgt die Fertigungszeit für Standardprojekte (1.000 bis 10.000 Palettenstellplätze) lediglich 15 bis 25 Werktage nach Freigabe der Fertigungszeichnungen. Der Seetransport zu Haupthäfen wie Hamburg, Rotterdam oder Antwerpen beansprucht je nach Reederei 28 bis 35 Tage.
Bereit zur Optimierung Ihrer Lagerflächenkapazität?
Senden Sie uns Ihre Projektanforderungen, Hallenpläne oder Lastannahmen. Unsere leitenden Statiker und Logistikingenieure analysieren Ihr Projekt und erstellen innerhalb von 24 Stunden eine herstellerdirekte Kostenaufstellung inklusive technischer 2D/3D-Layouts.